A komponen logam dicapmungkin kelihatan selesai sebaik sahaja ia keluar daripada akhbar. Bentuknya terbentuk, lubangnya berada di tempatnya, dan dimensi utamanya kelihatan betul. Namun perincian kecil di sepanjang tepi potong masih boleh menimbulkan masalah kemudian. Burr tajam boleh mencalar tangan pengendali, mengganggu pemasangan, merosakkan komponen bersebelahan, atau menjejaskan kualiti salutan permukaan.
Bagi pengeluar yang membeli bahagian logam bercop tersuai, kualiti tepi patut diberi perhatian dari permulaan sesuatu projek. Burr adalah kebimbangan biasa dalam banyak operasi pemotongan dan pengecapan, tetapi saiz, arah dan konsistensinya boleh berbeza-beza bergantung pada bahan, keadaan alatan dan persediaan pengeluaran. Memahami sebab ia terbentuk memudahkan untuk membuat keputusan apabila ia boleh diterima dan bila kerja tambahan diperlukan.
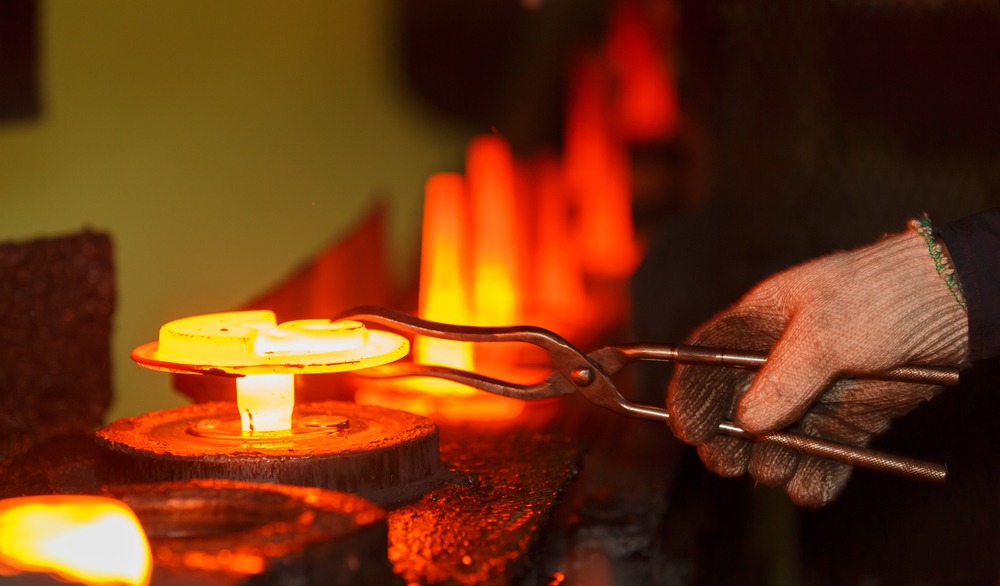
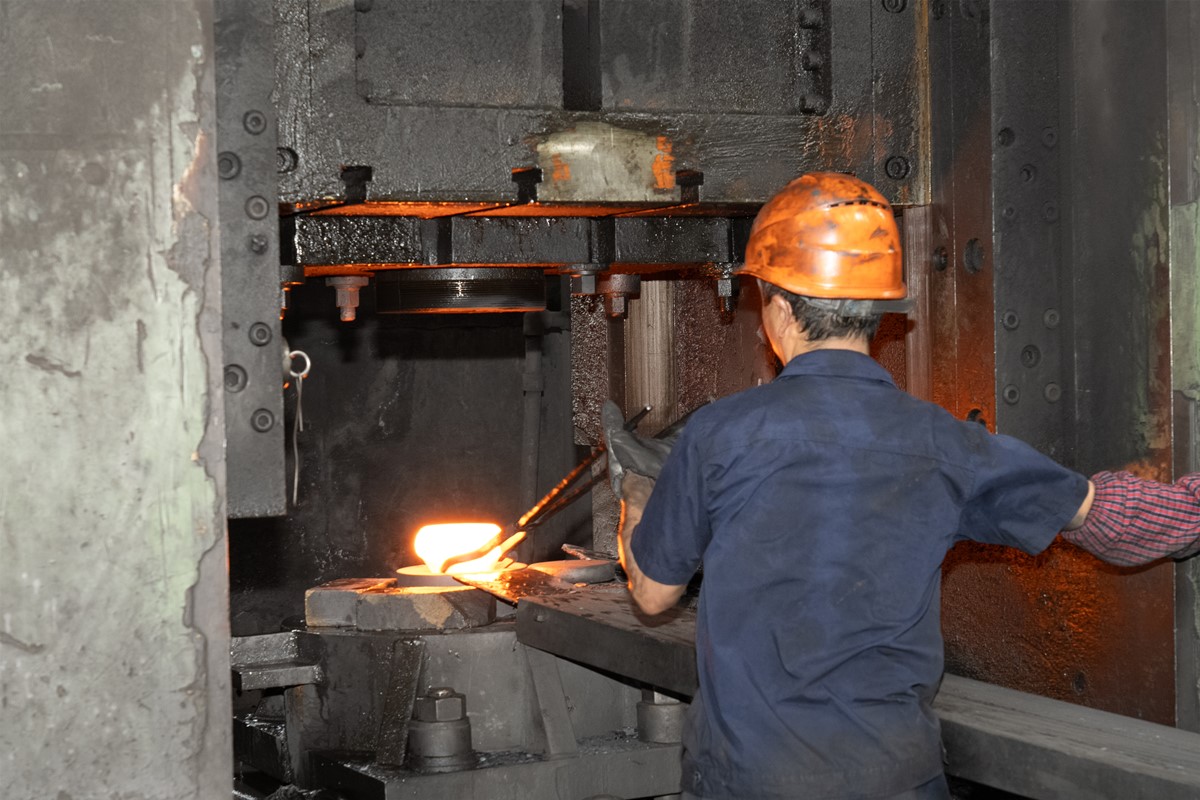
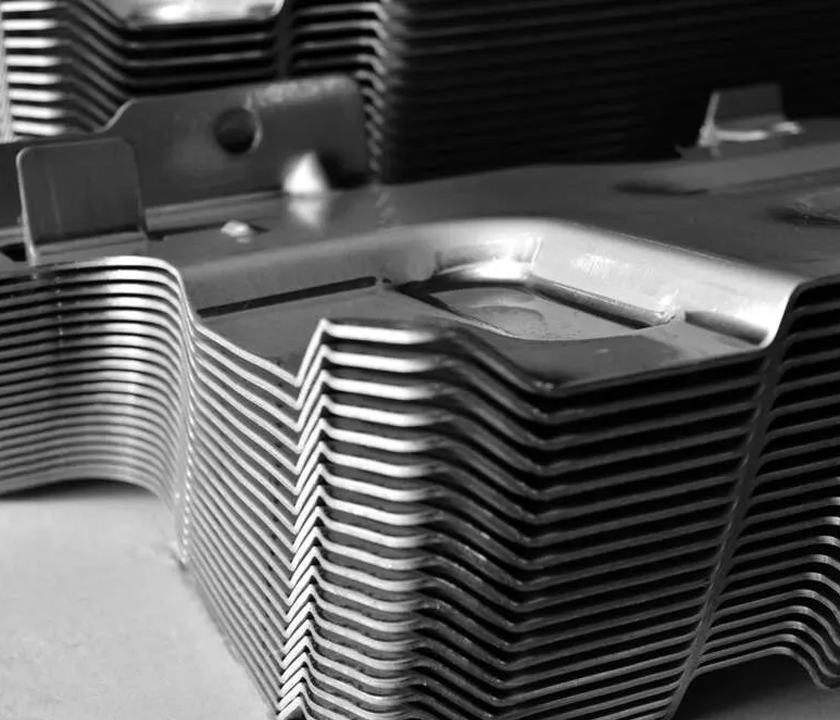
Cap logam menggunakan penebuk dan die untuk memotong atau membentuk bahan kepingan di bawah tekanan. Semasa operasi pemotongan, helaian mula-mula berubah bentuk, kemudian retak dan terpisah apabila tumbukan bergerak melaluinya. Tepi yang terhasil mungkin mengandungi guling berhampiran bahagian masuk, kawasan berkilau yang agak licin, zon patah dan burr kecil yang dinaikkan berhampiran bahagian keluar.
Saiz burr bergantung sebahagiannya pada kelegaan antara pukulan dan die.
Jika jurang tidak serasi dengan ketebalan dan sifat bahan, logam mungkin tidak boleh dipisahkan seperti yang diharapkan. Kelegaan yang berlebihan akan menghasilkan tepi yang lebih kasar dan burr yang lebih besar, manakala kelegaan yang terlalu kecil akan meningkatkan daya pemotongan, kehausan alatan atau kecacatan tepi yang lain. Tetapan optimum bergantung pada reka bentuk bahan dan alatan tertentu, bukannya nilai universal.
Keadaan alat juga penting. Dengan kehausan yang canggih, penebuk dan die mungkin tidak lagi memotong pinggan dengan bersih. Sebaik sahaja alat menghasilkan tepi yang konsisten, ia secara beransur-ansur boleh mula meninggalkan burr yang lebih jelas. Jika perubahan ini tidak disedari dalam proses pengeluaran yang panjang, sebilangan besar bahagian mungkin memerlukan kemasan tambahan.
Sifat bahan menambah pembolehubah lain. Gred berbeza keluli tahan karat, keluli karbon, aluminium dan plat lain mempunyai prestasi yang berbeza dalam proses pemotongan. Ketebalan, kekerasan, kemuluran dan keadaan permukaan semuanya mempengaruhi tepi akhir. Atas sebab ini, persediaan pengecapan hendaklah dinilai berbanding bahan sebenar yang dinyatakan untuk pesanan itu.
Burr bukan sekadar kecacatan kosmetik. Kepentingannya bergantung pada tempat komponen yang dicop akan digunakan dan bagaimana ia akan berinteraksi dengan bahagian lain.
Pertimbangkan pendakap logam dengan beberapa lubang pelekap. Jika burr kekal di sekeliling lubang tersebut, ia boleh menghalang permukaan mengawan daripada duduk rata atau mengganggu kesesuaian pengikat. Dalam pemasangan yang mengandungi komponen bergerak, tepi tajam yang terdedah boleh merosakkan pendawaian, pengedap atau permukaan berdekatan. Pada bahagian yang kerap dikendalikan oleh pengendali, tepi tajam juga boleh menimbulkan kebimbangan keselamatan yang boleh dielakkan.
Perlindungan salutan dan kakisan memerlukan perhatian juga. Tepi yang kasar mungkin lebih sukar untuk ditutup secara konsisten daripada permukaan yang disediakan dengan betul, bergantung pada kaedah salutan dan geometri bahagian. Jika komponen beroperasi dalam persekitaran yang lembap atau menghakis, penyediaan tepi harus dipertimbangkan sebagai sebahagian daripada pelan kemasan keseluruhan dan bukannya dianggap sebagai langkah kosmetik terpencil.
Tidak setiap bahagian yang dicop memerlukan tepi licin sempurna. Kurungan tersembunyi tanpa antara muka yang rapat mungkin bertolak ansur dengan burr kecil yang tidak boleh diterima pada panel yang boleh dilihat atau komponen pemasangan ketepatan. Perkara penting ialah untuk menentukan keperluan penerimaan mengikut fungsi, pengendalian, dan pemasangan sekeliling.
Apabila keadaan tepi tidak memenuhi keperluan lukisan atau aplikasi, deburring boleh mengeluarkan atau mengurangkan bahan yang tidak diingini. Kaedah yang sesuai bergantung pada bentuk komponen, bahan, ketebalan, isipadu pengeluaran dan kemasan tepi yang diperlukan.
Kaedah mekanikal termasuk memberus, kemasan kasar, terguling, dan peralatan deburring khusus. Ia boleh berguna untuk mengeluarkan tepi tajam dari bahagian yang sesuai, terutamanya apabila banyak komponen yang serupa perlu diproses. Walau bagaimanapun, kaedah penamat mesti dipilih dengan teliti. Penyingkiran bahan yang berlebihan boleh mengubah dimensi tepi, menjejaskan ciri kecil atau merosakkan permukaan yang perlu kekal utuh.
Deburring manual boleh memberikan fleksibiliti untuk prototaip, pesanan volum rendah atau komponen dengan kawasan yang sukar dicapai. Hadnya menjadi lebih jelas apabila volum pengeluaran meningkat atau apabila sejumlah besar tepi mesti diselesaikan secara konsisten. Arahan kerja yang jelas dan pemeriksaan yang sesuai adalah penting apabila kemasan manual menjadi sebahagian daripada laluan pengeluaran.
Kadangkala penyelesaian terbaik adalah untuk menambah baik operasi pengecapan itu sendiri. Mengekalkan alatan tajam, memeriksa kelegaan punch-to-die, dan memantau keadaan tepi boleh mengurangkan pembentukan burr sebelum penamat sekunder diperlukan. Penyelenggaraan alat tidak menghapuskan setiap burr, tetapi ia boleh membantu mengekalkan proses dalam had yang dipersetujui.
Satu sumber kekeliruan yang biasa ialah frasa "tiada burrs." Bunyinya mudah, tetapi ia mungkin tidak menggambarkan piawaian penerimaan yang boleh diukur. Sesetengah aplikasi memerlukan semua tepi tajam untuk dialih keluar, manakala yang lain menentukan ketinggian burr maksimum yang dibenarkan atau mengenal pasti tepi tertentu yang memerlukan perhatian khusus.
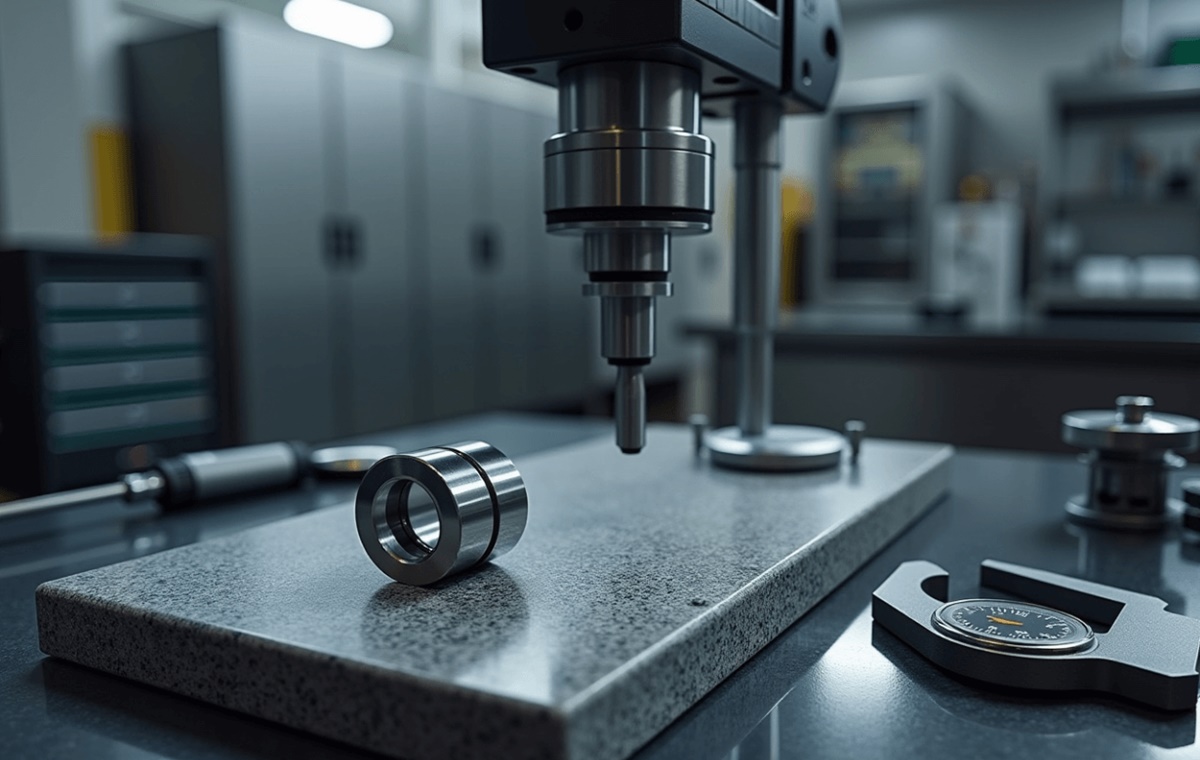
Lukisan teknikal boleh membuat jangkaan lebih jelas dengan menandakan tepi kritikal, mengenal pasti permukaan berfungsi dan menentukan sebarang operasi deburring atau pecah tepi yang diperlukan. Jika ketinggian burr adalah penting, pembeli dan pengilang harus bersetuju tentang cara ia akan diukur dan had yang dikenakan. Kaedah pemeriksaan hendaklah sesuai dengan geometri bahagian dan kegunaan yang dimaksudkan.
Komponen bercop jarang berfungsi secara berasingan. Ia boleh dipasang dengan pengikat, dicantumkan pada bahagian yang dimesin, dicat, disadur, atau dipasang di sebelah komponen plastik dan elektrik. Oleh itu, kualiti tepi hendaklah dinilai dalam konteks produk lengkap.
Sebagai contoh,pengapit logam yang dicopmungkin perlu memegang bentuknya sambil mengelakkan kerosakan pada hos atau kabel. Plat pelekap mungkin memerlukan lubang bersih dan kawasan sentuhan rata supaya bolt boleh diketatkan dengan betul. Dalam setiap kes, spesifikasi kelebihan terbaik ialah spesifikasi yang menyokong fungsi komponen tanpa menambah pemprosesan yang tidak perlu.
Perkakasan Ningbo Shengfa menyokong projek pembuatan komponen logam di mana pemilihan bahan, keperluan pembentukan dan operasi hiliran perlu dipertimbangkan bersama. Menyediakan lukisan, gred bahan, ketebalan, kuantiti pesanan yang dijangkakan dan butiran aplikasi memudahkan untuk membincangkan pendekatan pengeluaran dan kemasan yang betul.
Kualiti kelebihan yang baik jarang terhasil daripada satu pelarasan sahaja. Ia datang daripada memadankan bahan dengan perkakas, mengekalkan bahagian canggih, menentukan had penerimaan yang realistik, dan memilih kaedah kemasan yang sesuai dengan komponen. Apabila butiran ini diselesaikan sebelum pengeluaran besar-besaran, pengeluar dan pembeli boleh mengurangkan kerja semula yang boleh dielakkan dan mencipta proses bekalan yang lebih dipercayai.
Untuk perusahaan yang membeli bahagian logam pengecap tersuai,Perkakasan Ningbo Shengfabercadang untuk membincangkan had burr dan kemasan tepi dalam peringkat sebut harga atau semakan lukisan. Perbualan teknikal ringkas pada peringkat awal boleh mengelakkan kekeliruan kemudian, terutamanya apabila komponen mesti dipasang dengan tepat, dilindungi oleh salutan pelindung, atau dilupuskan dengan selamat pada baris pemasangan.
-